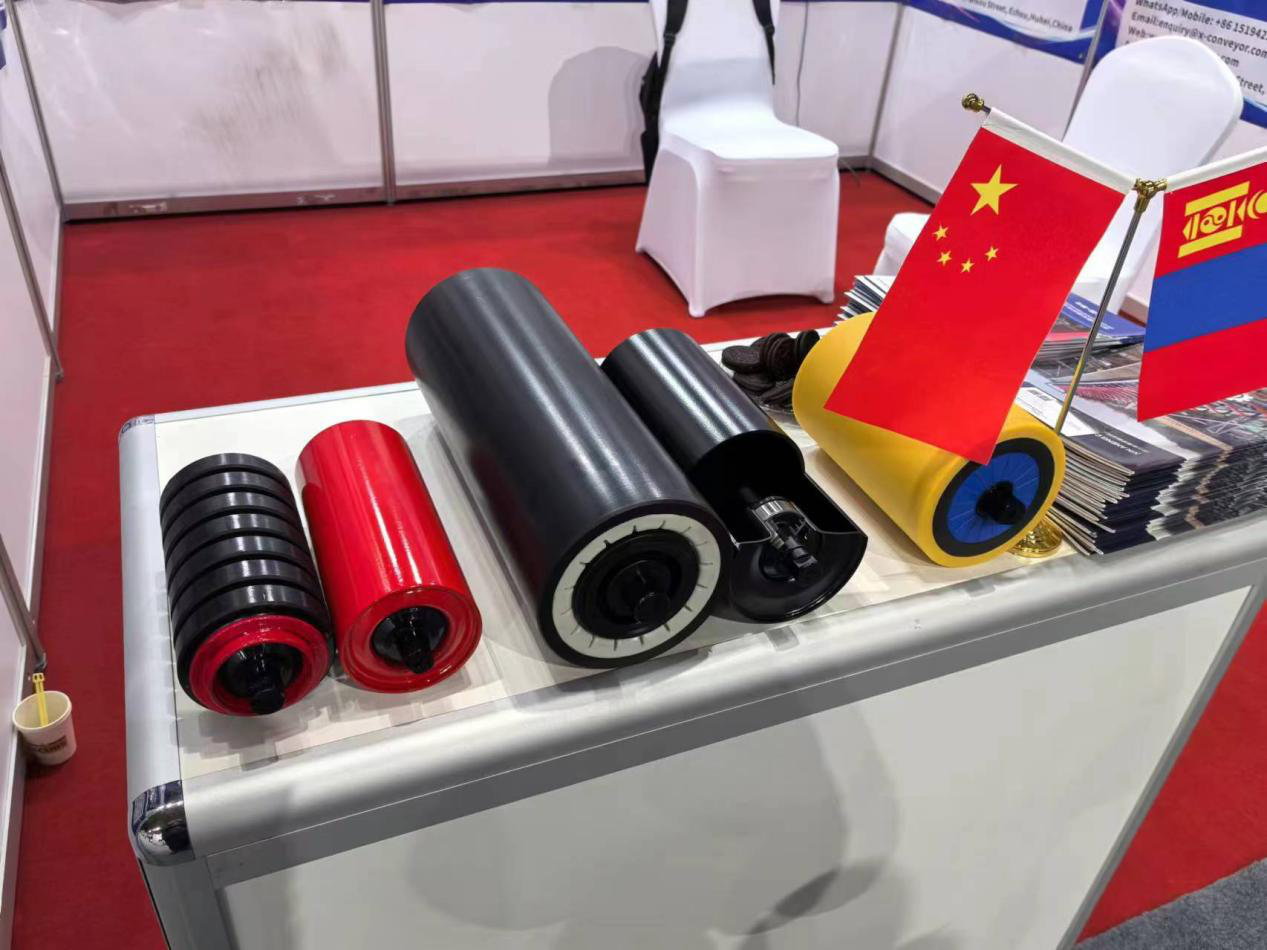
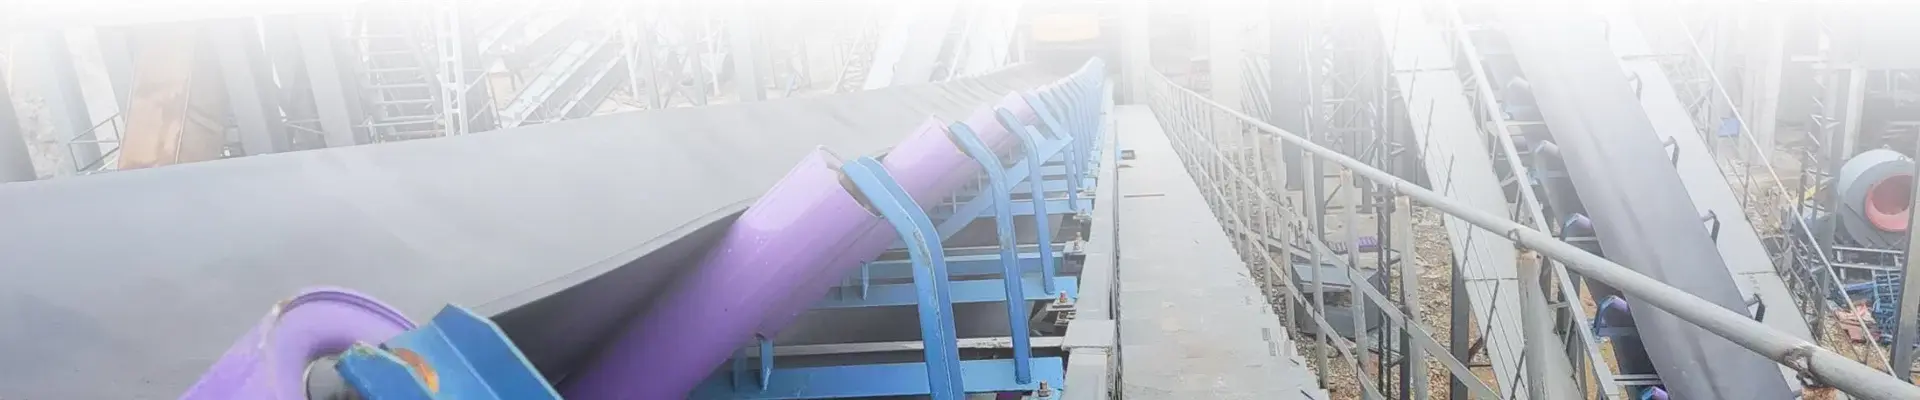
Обробка холостого ходу в основному включає вимоги до процесу двох частин: корпус холостого ходу та вал холостого ходу.
(1) Обробка тіла ролика
На практиці штампування на верстаті, плоский торець на токарному верстаті, зняття фаски, токарні упори тощо є традиційними методами обробки. Є багато недоліків у цих методах обробки, таких як затискання з обох кінців у два рази, важко забезпечити співвісність двох поворотів, і гнучкість обертання ролика погана, що вплине на термін служби ролика.
Крім того, центр корпусу ролика важко контролювати, і його потрібно контролювати вручну, що призводить до великої похибки та легко викликає осьовий напрямок
Імпульс каналізації занадто великий або занадто малий, і зазор неправильно відрегульований, і обертання не можна гнучко контролювати. Більш просунутий метод обробки завершується наступними трьома кроками: використанням різального верстата для роликових труб, обладнанням є стрічковий конвеєр для різання сталевих труб, обидва кінці фаски автоматично завершуються одночасно.
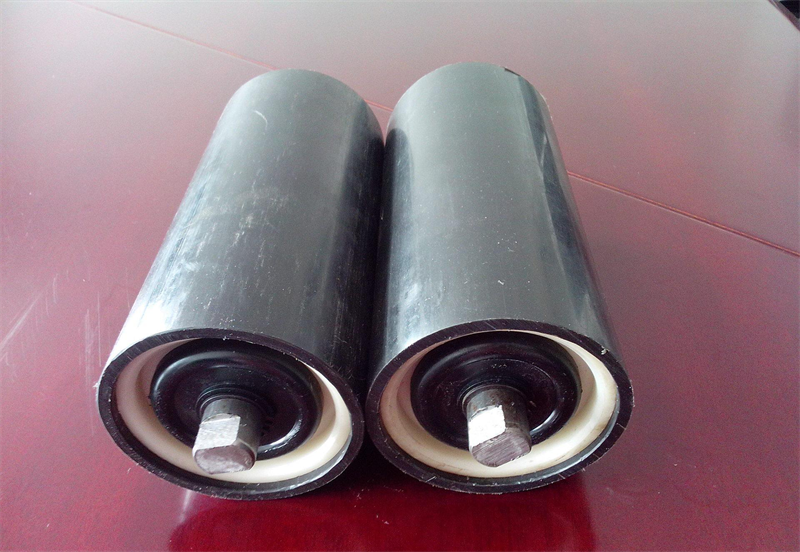
Свердлильний верстат: верстат, що використовується в цій операції, - це автоматичний свердлильний верстат із подвійною головкою для сталевих труб, цей верстат є спеціальним обладнанням для автоматизації, він може обробляти два кінці роликової труби стрічкового конвеєра, і може бути оброблений одночасно, і обробка горловини на обох кінцях може бути завершена одночасно, а також обробка різних типів горловини роликової труби з чавуну або штампувальних місць для підшипників у країні та за кордоном також може бути оброблений верстатом. Переваги його обробки: висока точність обробки тіла, висока швидкість, одноразове затискання, одночасна обробка обох кінців гирла для забезпечення співвісності.
Зварювання: між корпусом ролика та посадковим місцем підшипника для штампування, у цьому документі використовується автоматичний зварювальний апарат з подвійною головкою в захисному газі CO2, високий ступінь автоматизації та може бути оброблений одночасно, не лише для забезпечення коаксіальності, покращення якості зварювання, але й для зменшення трудомісткості.
(2) Обробка протяжного вала
Механічна обробка проміжного вала передбачає токарне або грубе точіння з подвійним центром, а потім після шліфування з подвійним центром перевага цього методу обробки полягає в тому, щоб забезпечити вимоги до співвісності та вимоги до кінцевої посадки на встановленому підшипнику.